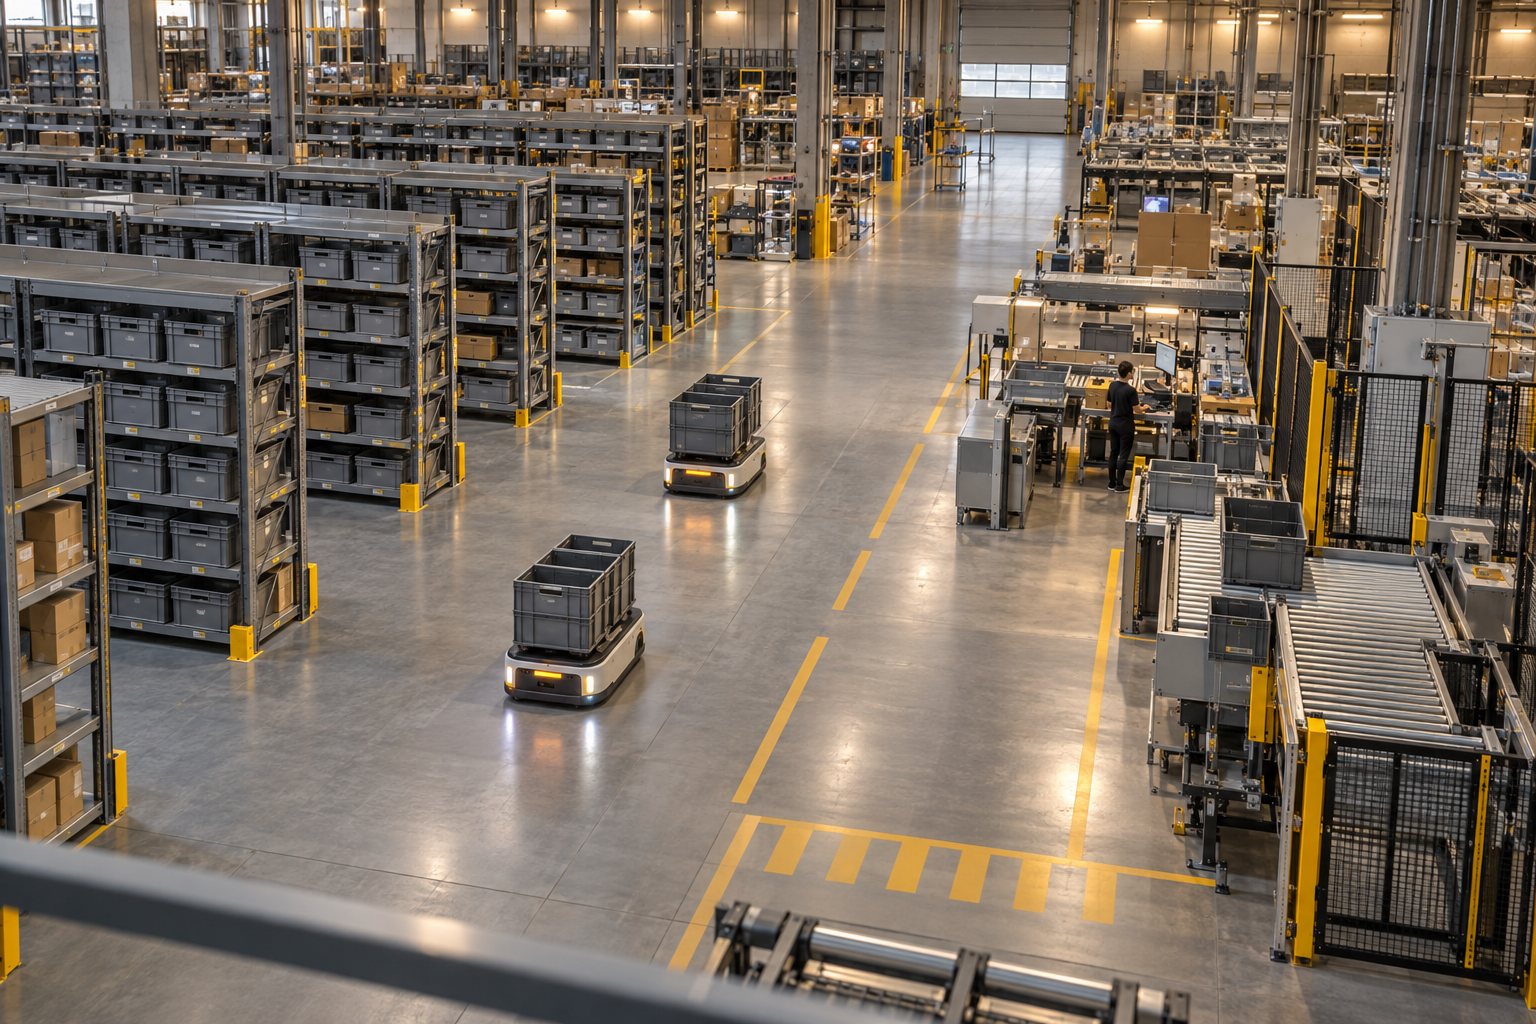
부품 창고에서 피킹과 생산 라인 인계 사이에 반복 이동이 발생하는 상황을 가정했습니다. 창고 안의 작업 자체를 대체하기보다 구간 사이의 이송을 연결하는 방법을 검토했습니다.
인계의 기준을 맞췄습니다.
요청 단위와 자재함 규격, 완료를 확인하는 위치와 신호를 정리했습니다. 여러 작업이 한 통로를 공유하는 상황에서 우선순위와 대기 위치를 정의했습니다.
작은 구간에서 적용을 검토했습니다.
전체 창고를 한 번에 바꾸지 않고 반복 빈도가 높은 구간으로 파일럿 범위를 정했습니다. 기존 운영 규칙과 재고 정보의 연계 방법을 확인한 뒤 단계별 확산 계획을 구성했습니다.
실제 도입 전 확인할 사항
작업물과 공정 조건, 안전 기준을 검토하고 파일럿의 범위와 검수 조건을 합의합니다. 이 글은 현장 적용 과정을 설명하는 가상 데모 사례로, 실제 고객의 실적이나 검증된 성능을 뜻하지 않습니다.